
Wellen-Geradheit: Richtig Spezifizieren, Messen Und Beherrschen
Eine Welle kann Durchmesser, Oberfläche und Härte erfüllen und dennoch Montageprobleme verursachen, wenn sie nicht ausreichend gerade ist. Geradheit beeinflusst Lagerbelastung, Dichtungslebensdauer, Schlittenlauf, Kupplungsausrichtung sowie die Stabilität rotierender und linear bewegter Baugruppen. Besonders bei langen, schlanken Teilen ist sie funktional entscheidend.
Die zielführende Frage lautet nicht nur: „Welche Geradheit ist möglich?“ Entscheidend sind die betreffende Zone, die Funktionslänge, der Bezug zur realen Baugruppe und ein eindeutig reproduzierbares Prüfverfahren.
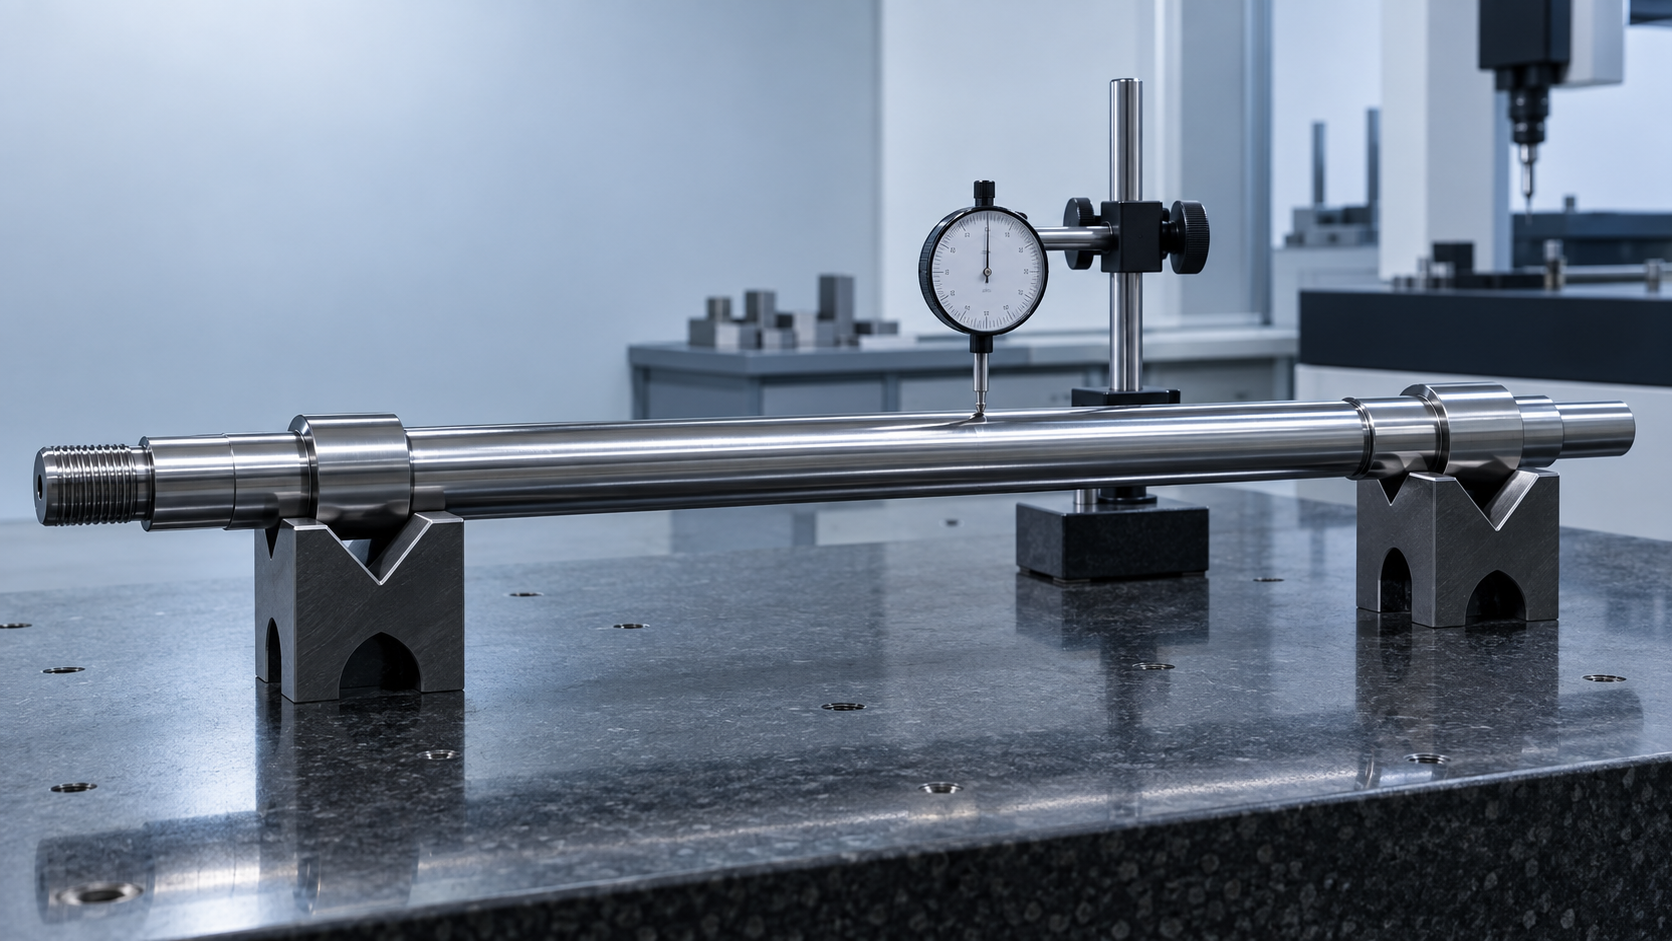
*Technische Illustrationsaufnahme, keine TOPSHAFT-Fertigungsstätte.*
Welche Funktion die Geradheit absichert
Geradheit kann eine Mantellinie oder eine abgeleitete Achse betreffen. Bei einer Welle sind Lagerstellen, Führungsbereiche, Dichtflächen oder definierte Arbeitslängen typische Anwendungsfälle. Eine nicht ausreichend gerade Lagerstelle kann ungleichmäßige Belastung begünstigen. Bei einer Linearführungswelle kann sie den Lauf des Schlittens beeinflussen. Der Plan sollte daher die tatsächlich arbeitenden Bereiche festlegen, statt jede Oberfläche gleich streng zu behandeln.
Geradheit, Rundlauf und Rundheit
Geradheit prüft eine Linie oder Achse innerhalb einer Toleranzzone. Rundlauf wird bei Rotation um eine Bezugsachse erfasst und wird auch von Form, Lage und Prüfaufbau beeinflusst. Rundheit betrachtet einen einzelnen Kreisquerschnitt. Geringer Rundlauf an einem Punkt garantiert keine Geradheit über eine lange Funktionsstrecke. Für bezugsachsenbezogene Anforderungen hilft unser Leitfaden zur Wellen-Rundlauftoleranz.
Merkmal und Funktionslänge festlegen
Benennen Sie, ob die gesamte Achse, ein langer Lagerzapfen, ein Führungsbereich oder eine Dichtfläche kontrolliert wird. Die Funktionslänge gehört auf die Zeichnung. Bei abgestuften Wellen mit Gewinden, Verzahnungen, Schultern und Lagerstellen ist eine einzige durchgehende Prüfung meist nicht sinnvoll.
Wenn Lagerstellen und weitere Schnittstellen auf einer stabilen Funktionsachse liegen müssen, ist eine klare Bezugsstrategie nötig. Durchmesser, Oberfläche und Achsbezug einer Lagerstelle sind zusammen zu betrachten. Außerdem sollte eindeutig sein, ob die Forderung vor oder nach Wärmebehandlung, Beschichtung und Endbearbeitung gilt.
Realistische Anforderungen für lange Wellen
Längen-Durchmesser-Verhältnis, Werkstoffzustand, Spannkräfte, Materialabtrag, Handhabung und Wärmebehandlung beeinflussen die Endgeometrie. Schlanke Teile können sich durch Eigengewicht verformen; Restspannungen können beim Bearbeiten frei werden; Härten, Induktivhärten oder Nitrieren können Maß und Form verändern. Eine enge Zahl sollte deshalb einen konkreten Montagebedarf abbilden und nicht nur ein allgemeines Präzisionsmerkmal sein.
Messmethode vor der Anfrage festlegen
Ein Ergebnis ist nur aussagekräftig, wenn Auflagen, Bezugsstrategie, Antastweg und Abnahmeregel geklärt sind. Prismen oder Rollen mit Messuhr eignen sich für manche zylindrischen Zonen; Gewinde und empfindliche Flächen dürfen dabei nicht als Auflage dienen. Eine Prüfung zwischen Spitzen kann bei langen Wellen sinnvoll sein, wenn die Zentren den Fertigungsbezug darstellen. Für komplexe Achsbeziehungen kommen KMG, optische Systeme oder spezielle Lehren in Betracht.
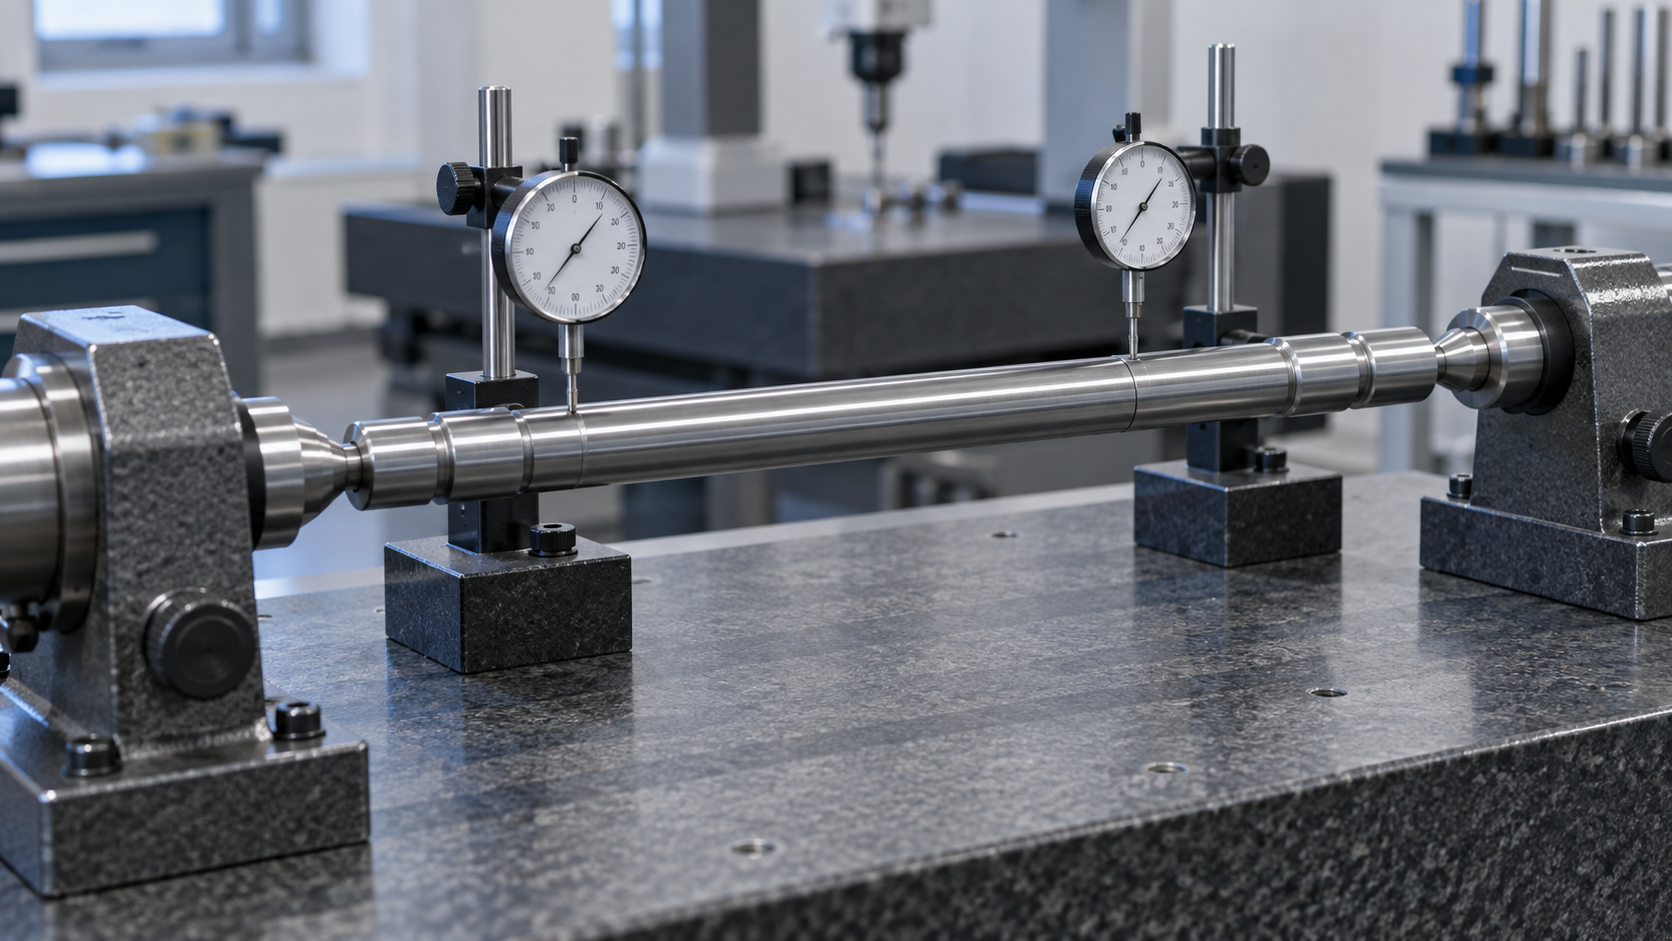
Die Inspektions- und Qualitätskapazität von TOPSHAFT richtet sich nach zeichnungsdefinierten Merkmalen und abgestimmter Dokumentation.
Bezüge und Fertigungsroute
Eine einzelne Geradheitsforderung braucht nicht immer einen Bezug. Die reale Baugruppe braucht aber oft Beziehungen zwischen Lagerstellen, Kupplungssitz und Zahnradsitz. Wählen Sie den Bezug danach, wie das Teil tatsächlich positioniert oder gelagert wird. Ist niedriger Rundlauf eines Sitzes gegenüber Lagerstellen das Ziel, ist eine bezugsbezogene Rundlaufforderung häufig sinnvoller als sehr enge Geradheit auf jeder Fläche.
Eine kontrollierte Route kann stabiles Ausgangsmaterial, Schruppen, Spannungsarmglühen oder Wärmebehandlung, Halbfertigen, gegebenenfalls Richten sowie Enddrehen oder Schleifen enthalten. Eine behandelte Motorwelle erfordert möglicherweise eine andere Reihenfolge. Schleifen kann eine kritische Fläche verbessern, ist aber keine automatische Lösung für jede Verformung.
Inhalte für die RFQ
Senden Sie aktuelle Zeichnung, Werkstoff und Zustand, Länge und kritische Zonen, Geradheitsforderung, Bezüge und zugehörige Kontrollen, Behandlung, Oberfläche, Menge und gewünschte Prüfunterlagen. Beschreiben Sie bei einem früheren Problem das Symptom, etwa Lagertemperatur, Leckage, Vibration, Klemmen oder Fehlausrichtung. Die RFQ-Checkliste hilft bei der vollständigen Anfrage.
FAQ
Garantiert geringer Rundlauf eine gerade Welle?
Nein. Rundlauf wird rotierend gegen einen Bezug geprüft; Geradheit muss über die Funktionslänge bewertet werden.
Kann nach Wärmebehandlung gerichtet werden?
Teilweise. Werkstoff, Behandlung, Geometrie, Härte und geforderte Endeigenschaften entscheiden.
Sollen Gewinde und Lagerstellen als eine Länge geprüft werden?
Nur wenn dies der Funktion entspricht und die Prüfung eindeutig ist.
Von der Forderung zum fertigungsgerechten Plan
Senden Sie Zeichnung und Anforderungen mit Funktionszonen, Behandlung, Menge und benötigten Prüfaufzeichnungen. So kann TOPSHAFT eine praktische zeichnungsbasierte Fertigungsbesprechung vorbereiten.